هنوز تغییری یافت نشده است
هنوز تغییری یافت نشده است

برش ورق گالوانیزه بهعنوان یکی از مراحل اولیه و حیاتی در فرآیند تولید قطعات فلزی نقش تعیین کنندهای در کیفیت و دقت محصول نهایی ایفا میکند.با توجه به تنوع کاربرد این نوع ورقها عملیات برشکاری به عنوان یکی از مراحل کلیدی در فرآوری و آمادهسازی آنها اهمیت بسزایی دارد.
انتخاب روش مناسب برای برش ورق گالوانیزه نه تنها بر دقت و کیفیت نهایی محصول تأثیر میگذارد بلکه میتواند در کاهش ضایعات، افزایش سرعت تولید و حفظ خواص ضد خوردگی سطحی نیز نقش داشته باشد. در این مقاله از آهن جم به بررسی روشهای مختلف برش ورق گالوانیزه، مزایا و معایب هر روش و نکات فنی حائز اهمیت در این فرآیند پرداخته خواهد شد.
برش ورق گالوانیزه یک کار بسیار مهم و پر کاربرد است و باید دقت زیادی برای استاندارد بودن و حفظ کیفیت نهایی آن انجام داد . برش ورق گالوانیزه باید طبق مراحلی انجام شود که به شرح زیر میباشد:

روشهای برش ورق گالوانیزه را میتوان به دو دسته کلی تقسیم کرد: روشهای برش سرد (Cold Cutting) و روشهای برش گرم (Hot Cutting). هر کدام مزایا و معایب خودشان را دارند و بسته به نیاز صنعتی، دقت، ضخامت ورق و سرعت تولید، انتخاب میشوند.
در این روشها برش بدون اعمال حرارت انجام میگیرد بنابراین خواص متالورژیکی و پوشش گالوانیزه کمتر آسیب میبیند.

در این روشها از حرارت بالا برای ذوب یا سوزاندن فلز در محل برش استفاده میشود که ممکن است پوشش روی آسیب ببیند یا بخار سمی تولید شود .در این روش ها استفاده از تهویه و ایمنی مهم است.
قیمت ورق گالوانیزه به دلیل داشتن پوشش گالوانیزه گران تر از دیگر ورق های می باشد .برای استعلام قیمت ورق گالوانیزه تاراز ،قیمت ورق گالوانیزه کاشان، قیمت ورق گالوانیزه هفت الماس و دیگر ورق های آهنی می توانید روزانه به سایت آهن جم مراجعه کنید .قیمت ورق آهن در تنوع آلیاژ و ضخامت روزانه اعلام میشود و تمامی این ورق ها در آهن جم عرضه می گردد.
روشهای برش سرد و گرم هر کدام ویژگیها، مزایا و معایب خاص خود را دارند. انتخاب بین این دو روش بسته به نیاز تولید ، ضخامت ورق ، دقت مورد انتظار و همچنین حفظ کیفیت پوشش گالوانیزه صورت میگیرد. در ادامه مهمترین تفاوتهای این دو روش آورده شده است:
| ویژگی | برش سرد | برش گرم |
|---|---|---|
| نوع فرآیند | مکانیکی، بدون استفاده از حرارت | حرارتی، با استفاده از انرژی گرمایی بالا |
| تأثیر بر پوشش گالوانیزه | کمترین آسیب به پوشش روی (Zinc) | احتمال تبخیر یا تخریب پوشش روی در محل برش |
| دقت برش | معمولاً متوسط تا خوب (بسته به ابزار) | بسیار بالا در روش لیزر، نسبتاً خوب در پلاسما |
| سرعت تولید | بالا در روشهای پانچ و گیوتین | بالا در روشهای پلاسما و لیزر |
| هزینه تجهیزات | نسبتاً پایین (بهجز قالبزنی که تجهیزات خاص میخواهد) | بالا (مخصوصاً در لیزر) |
| ضخامت قابل برش | مناسب برای ورقهای نازک تا متوسط | قابل استفاده برای ورقهای نازک تا ضخیم |
| ایمنی و سلامت محیطی | ایمنتر، بدون تولید دود یا بخار سمی | نیاز به تهویه مناسب به دلیل احتمال تولید بخار سمی ناشی از سوختن پوشش روی |
| کاربردها | صنایع سبک، تولیدات انبوه، قطعات با شکل ساده | صنایع دقیق، ساخت قطعات پیچیده، تولیدات با نیاز به دقت بالا |
برش ورق گالوانیزه از اهمیت زیادی در صنایع مختلف برخوردار است زیرا این فرآیند به طور مستقیم بر کیفیت و کارایی قطعات نهایی تاثیر میگذارد. ورقهای گالوانیزه به دلیل پوشش روی (Zn) که برای حفاظت از زنگ زدگی بر سطح آنها اعمال شده نیازمند دقت بالا در برش هستند تا از آسیب به این پوشش جلوگیری شود.
برش دقیق ورقهای گالوانیزه به حفظ استحکام ساختاری، جلوگیری از خوردگی و کاهش ضایعات کمک می کند و در نتیجه عمر مفید قطعات را افزایش میدهد. علاوه بر این برش صحیح ورقهای گالوانیزه در فرآیندهای تولید، موجب تسهیل در مونتاژ قطعات، کاهش زمان ساخت و افزایش بهره وری میشود بنابراین، انتخاب روش برش مناسب بر اساس نیاز فنی و نوع پروژه، نقش کلیدی در دستیابی به قطعات با کیفیت بالا و عملکرد مطلوب دارد.
ورق گالوانیزه در حالت های مختلفی برش میخورند که به دقت و سرعت و با توجه به نیاز و حجم برش دسته بندی شده اند ه شامل (رول به رول، نواربری، برش عرضی )است.
حالت رول به رول : رول های تولیدی کارخانه وزن بسیار بالایی دارند.برای کاهش وزن رول آن را وارده دستگاه کرده و طرف دیگر را مجدد رول کرده تا به وزن دلخواه برسد و سپس عرض آن را برش میزنند.این روش باعث میشود یک رول سنگین تبدیل به دو رول سبک شود.
حالت نوار بری (برش طولی) : نوار بری که به آن رشته بری میگویند همان برش طولی ورق است.به این صورت که رول وارد دستگاه نوار بری میشود و با توجه به نیاز مشتری در عرض های مختلف برش میخورد و مجددا رول میشود و به چند رول کم عرض تبدیل میشود.
حالت برش عرضی : در روش عرضی ورق گالوانیزه از رول تبدیل به شیت میشود و در عرض های (۱-۱.۲۵-۱.۵ ) برش میخورد که معمولا برای تولید کرکره، ذوزنقه، شادولاین و طرح سفال به کار میرود و مناسب سقف شیروانی است. قیمت این ورق ها بر قیمت تمام شده هر متر مربع سقف شیروانی و همچنین قیمت ورق رنگی تاثیر گذار است.
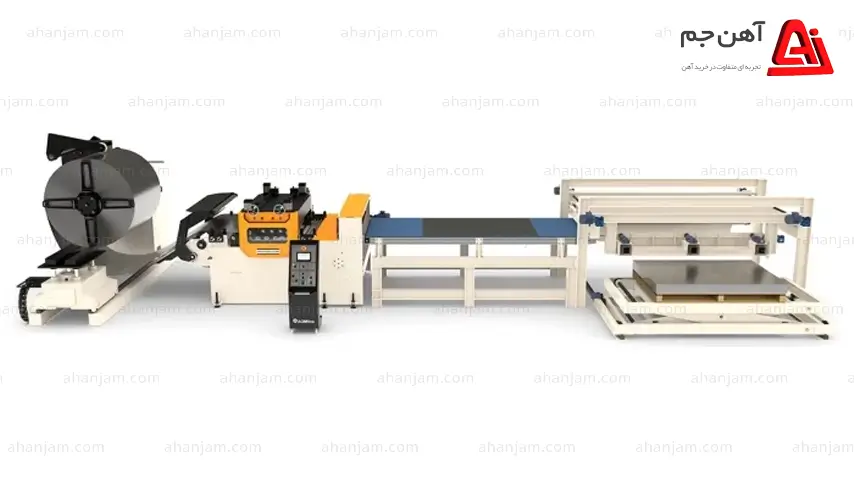
دستگاه برش عرضی ورق گالوانیزه
دستگاه برش عرضی ورق گالوانیزه یکی از تجهیزات کلیدی در خطوط تولید و فرآوری ورق های فولادی است که وظیفه آن، تبدیل کویل های گالوانیزه به ورق هایی با طول مشخص و سطح صاف است. این دستگاه با استفاده از مجموعه ای از اجزای مکانیکی و الکترونیکی مانند دکوایلر (بازکننده کویل)، صاف کننده، سیستم تغذیه و گیوتین برش، ورق را از رول باز کرده ، موج ها را از بین میبرد و با دقت بالا در طول های دلخواه برش عرضی میدهد.
دقت در تنظیم فشار و سرعت برش در این دستگاه اهمیت زیادی دارد، زیرا پوشش روی سطح ورق گالوانیزه بسیار حساس است و هر گونه خطا می تواند منجر به خراش یا جدا شدن لایه محافظ روی شود.
دستگاه های مدرن امروزی مجهز به سیستم های کنترل PLC و سنسورهای دقیق هستند که سرعت و دقت برش را بهبود می دهند و امکان تنظیم خودکار برای ضخامت ها و آلیاژهای مختلف ورق را فراهم می کنند.
پیشنهاد مطالعه : وررق شادولاین چیست؟


ایمان طاهری
کدوم روش برش برای ورق گالوانیزه کمترین آسیب به لایه رویی رو داره؟ برش گیوتینی یا فرز دیسکی؟ برام مهمه که ظاهر کار تمیز دربیاد چون برای پوشش سقف ویلاست و بخشهایی از زیر سقف دیده میشن
آهن جم
برشی که گرما نداشته باشد بهتر است
جوانی
سلام آیا لیزر حین برش ورق گالوانیزه باعث تبخیر شدن یا آسیب دیدن پوشش روی ورق نمیشه؟ شنیدم که دمای بالا ممکنه باعث تغییر رنگ و کاهش مقاومت خوردگی بشه.
آهن جم
سلام و درود
دما باید مناسب باشد
doki
برای ساخت کانال کولر از ورق گالوانیزه استفاده کردیم و مجبور شدیم دستی برش بدیم، اما بعد از چند روز لبهها سیاه شدن. آیا اسپری زینک یا رنگ فوری خاصی برای محافظت از لبههای برشخورده وجود داره؟
آهن جم
اسپری زینک بزنید اوکی میشه
qanbari
دوستانی که در کار سوله و سقفهای شیروانی هستن، موقع برش ورق گالوانیزه در محل پروژه، از چه ابزاری استفاده میکنید؟ فرز؟ گیوتین دستی؟ آیا دقت برش با این ابزارها قابل قبوله؟ و آیا روی عمر مفید ورق تأثیر داره؟